菱王电梯有限公司钣金车间萨瓦尼尼班组:争创一流!40分钟变40秒,这里生产电梯门板快又好|制造业当家 劳动者最美
输入编程信息、点击确认按钮,几块304不锈钢钢板便从货架自动传送到生产车间,短短40秒钟,一块电梯门板就做好了。改造前,这套流程需要30到40分钟,改造后效率提高了50多倍。
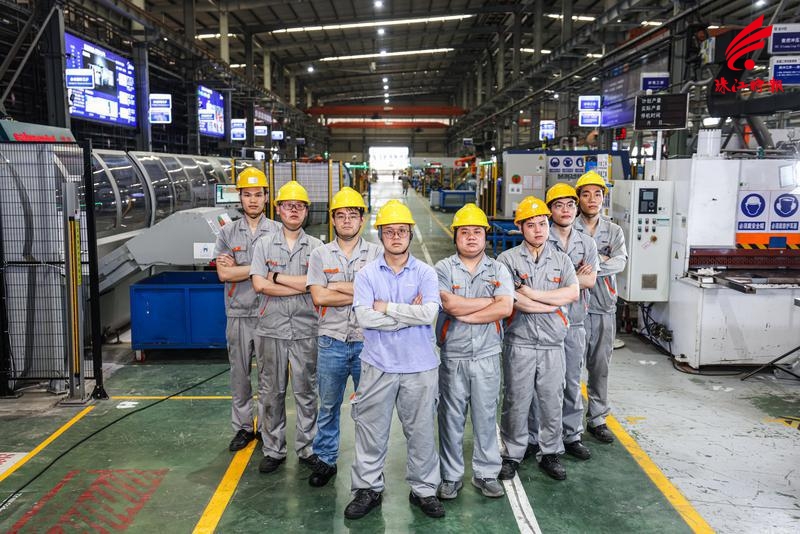
这是菱王电梯有限公司钣金车间萨瓦尼尼班组自动化改造的成果之一。钣金车间萨瓦尼尼班组共有22人,下设2个生产班组。门板生产实现无人操作,双班减员60余人、年节省劳动工资480余万元、节省生产面积6100平方米,单班产能提高30%。凭借这一成果,萨瓦尼尼班组在2023年获评广东省工人先锋号。
2年磨砺 实现电梯门板自动化生产
受施工工艺、项目类型等多种因素影响,电梯井的长宽等尺寸各有不同。电梯井的“独特性”,造就了电梯箱体的“唯一性”。
“也就是说,我们要根据每个电梯井的实际尺寸,为其量身定制合适大小的电梯门板,再组装成电梯箱体。”生产制造负责人朱波介绍,难以实现标准化生产,是传统电梯企业在过去很长一段时间不考虑门板自动化转型的主要原因之一。
近几年,随着人力成本的不断提升、招工压力的不断加大,自动化生产的需求和价值不断放大。可如何破解标准化的瓶颈呢?关键在于做好产品的通用特点、工艺和参数的总结归类,再根据问题逐个击破。
李林是负责萨瓦尼尼班组自动改造的工程师,他举了个例子。自动化改造前,电梯门板两端多采用封头焊接处理,尽管强度、外形不如折边中心 “四边折弯”及“压死边”的折弯工艺,但还是成为多数传统企业的首选。
究其原因,主要在于难以突破依赖人力对折门板的限制。“一块门板动辄几十斤,对工人体力要求较高且存安全隐患大。”李林说,经过反复研究,他们最终敲定了自动化料库及柔性加工中心的整体智能自动化方案,依靠机器折弯门板不仅轻而易举,对折角度更加精准安全。
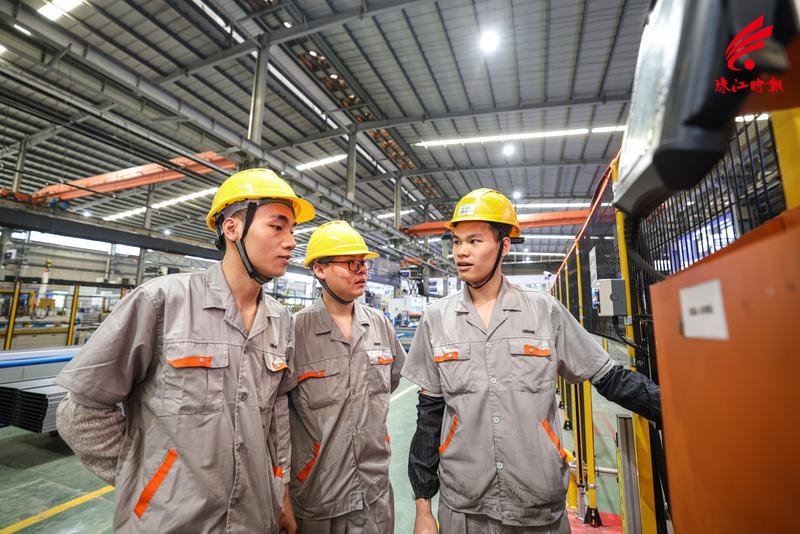
找到门板“四边折”的解决方案,仅仅是打通了门板全线自动化生产诸多痛点中的一个。为了实现最终目标,在2020年到2022年间,他和其他5名自动化设计工程师埋头苦干,终于打通了一个又一个生产自动化的痛点。
电梯门板生产自动化实现了生产效率质的飞跃。以目前的产能为标准,过去需要60余名工人分工协作,全程用时30到40分钟;现在只需2个操作员,用时40多秒即可实现。
“不仅生产效率提高了,产品质量还更好了。”车间主管邱勤光说,减少人工操作,也就减少了人为操作失误的可能性,原材料报废率随之减少。
邱勤光展示了一组数据。自动化之前原材料报废率为15%~16%,改造后仅为5%~6%,由此每月节省下来的原材料就多达3~5吨,为企业提高生产效率的同时还节省了一笔不小的支出。
全员提升 将自动化设备效益最大化
设备从无到有,归功于研发团队;设备从静到动,则离不开萨瓦尼尼班组每个操作员的努力和付出。不同于传统的设备,自动化设备功能齐全、操作复杂。

“以前的设备,功能单一,单个设备常用的按键只有3到5个。”萨瓦尼尼班组操作员翁嘉伟说,即便文化水平不高的个人也能快速上手,剩余的转运、排产等工作还要安排其他个人线下完成。
自动化设备则集成以上功能,不仅要求操作员能够同时操作两台电脑,还要看得懂图纸、熟练掌握CAD。翁嘉伟笑称,相当于以前只要一键美颜,现在必须熟练应用Photoshop。
翁嘉伟没有退缩,他迎难而上,除了主动钻研相关书籍,还利用工作以外的时间进行实操练习。
“一开始也犯过错,导致机器无法按照预想的程序执行。”翁嘉伟说,他和同事常常会就此进行交流讨论或者经验分享。经历了一次次失败,他渐渐找到了感觉。
萨瓦尼尼班组也制定了员工技术提升、以老带新的奖励机制。“有了奖励机制,大家的积极性的提高了不少。”邱勤光说,目前,班组大多数员工已经能够熟练操作新设备。
内驱力和外动力的双重叠加,在萨瓦尼尼班组形成了你追我赶、精益求精的工作氛围,进而推动了操作员的共同进步。
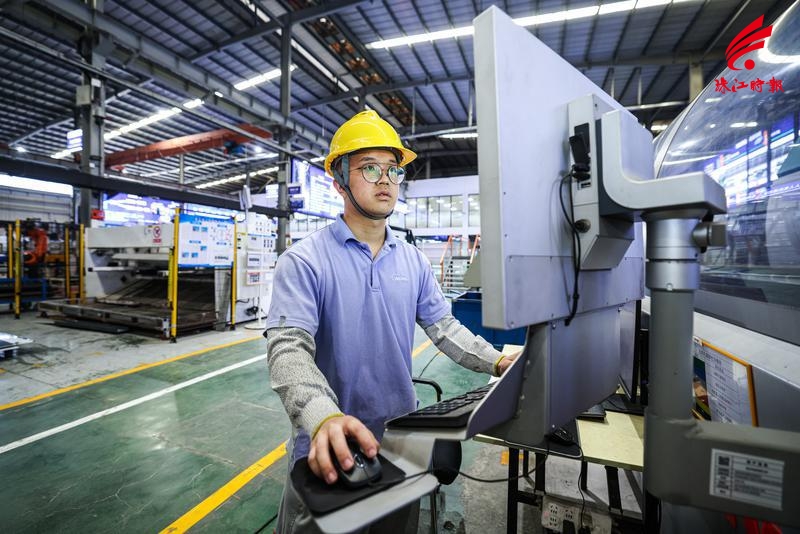
统计数据显示,萨瓦尼尼班组全体焊工实现100%持证上岗,其中高级焊工占到35%,多能工占比55%。邱勤光说,这一数据在企业乃至同行都处于领先水平。
这只是萨瓦尼尼班组追求卓越的一个缩影。如今,在萨瓦尼尼班组和其他班组的共同努力下,钣金车间率先在企业实现了数字化和自动化。接下来,他们将继续朝着智能制造方向,助力企业打造一个智能绿色的工厂。
统筹/佛山市新闻传媒中心记者 程虹
文/佛山市新闻传媒中心记者 周钊泷 通讯员/南工宣
图/佛山市新闻传媒中心记者 黄永程
点击图片查看专题